

Intégrité technique en soudage : guide du fabricant sur les WPS, PQR et WPQ dans les projets sidérurgiques internationaux
1. La Fondation : Dossier de Qualification de Procédure (PQR)
Le PQR est la « preuve scientifique » qu'une combinaison spécifique de variables de soudage produit un joint présentant les propriétés mécaniques requises. Il s'agit d'un test unique-impliquant des tests destructifs en laboratoire (traction, pliage, impact et macro-gravure).
Chez Sunrise, nous soulignons qu'un PQR n'est pas simplement un morceau de papier mais un enregistrement d'une « expérience de soudage » spécifique. Si votre projet nécessite une résistance à basse-température (par exemple, -20 degrés pendant les hivers nord-américains), le PQR doit inclure un test d'impact Charpy V-Notch à cette température spécifique. Sans un PQR valide, tout WPS ultérieur est techniquement invalide.
2. Le manuel d'instructions : Spécifications des procédures de soudage (WPS)
Si le PQR est la « preuve », le WPS est le « manuel d'instructions » destiné au soudeur en atelier. Il traduit les données éprouvées en laboratoire-en paramètres exploitables : tension, ampérage, vitesse de déplacement et débits de gaz.
Un échec courant dans le commerce « orienté-produit » est la fourniture d'un WPS générique. Cependant, un partenaire « orienté ingénierie-comme Sunrise garantit que chaque WPS est « pré-qualifié » ou pris en charge par un PQR qui couvre l'épaisseur spécifique, la qualité du matériau et la position des joints du projet.
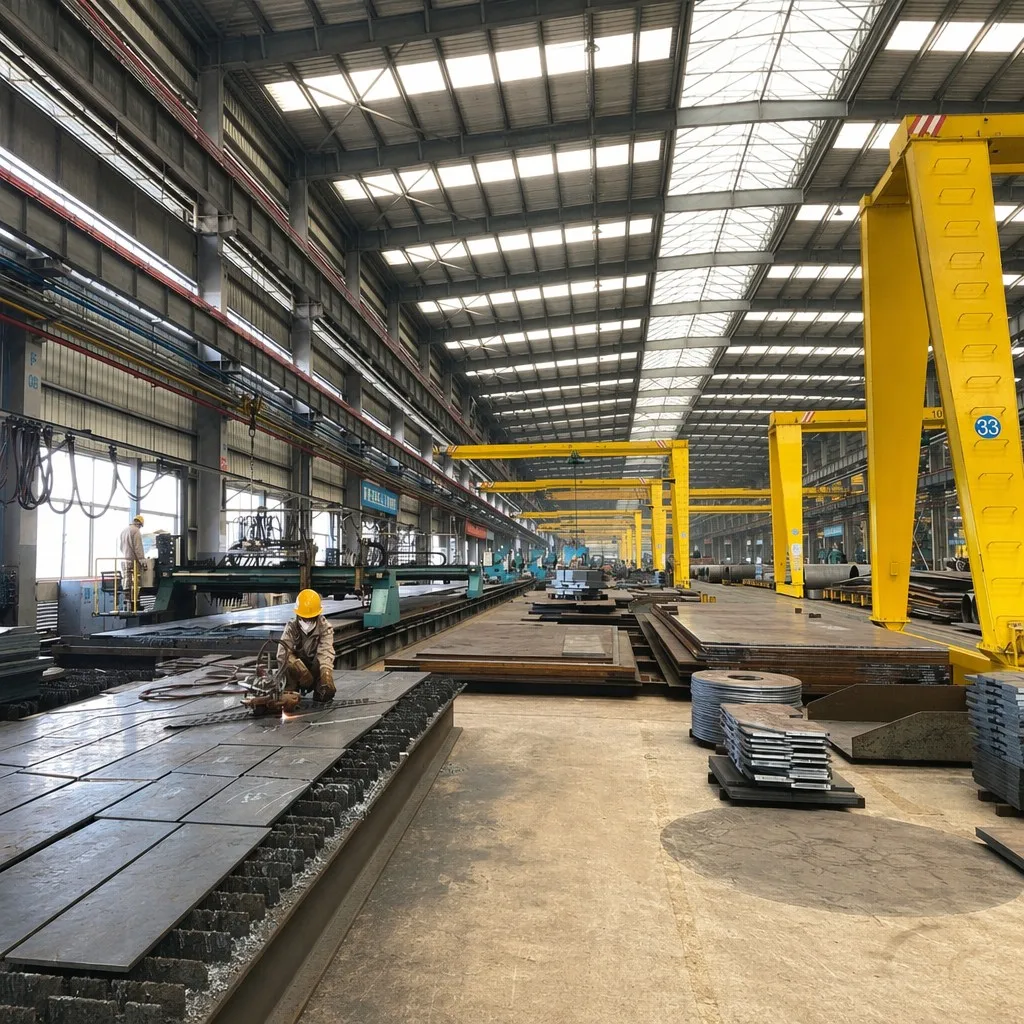
3. Comparaison des normes mondiales : AWS vs EN/ISO
Comprendre les nuances entre les systèmes américains et européens est vital pour les entrepreneurs EPC mondiaux.
| Fonctionnalité | AWS D1.1 (Amérique du Nord) | EN ISO 15614 / EN 1090-2 (Europe) |
|---|---|---|
| Philosophie | Procédures préqualifiées autorisées pour les joints standards. | Toutes les procédures doivent être qualifiées par des tests. |
| Regroupement de matériaux | Groupe I à IV (selon ASTM). | Groupe 1 à 11 (selon ISO/TR 15608). |
| Tests d'impact | Requis uniquement si spécifié par l’ingénieur. | Souvent obligatoire pour la classe d'exécution EXC3. |
| Exigences CND | Visuel + UT/RT basé sur le type de contrainte. | NDT basé sur un pourcentage-lié à la classe d'exécution. |
4. Qualification de performance du soudeur (WPQ)
Le dernier pilier est l’élément humain. Le WPQ prouve qu'un soudeur individuel a les compétences nécessaires pour suivre le WPS et produire une soudure sans défaut-. Pour les projets Sunrise, nous maintenons une base de données numérique des certifications des soudeurs, garantissant que seul du personnel qualifié est affecté aux nœuds critiques, tels que les connexions des poutres de grue-aux-colonnes.
5. Variables critiques et changements « essentiels »
Les modifications des « variables essentielles » (telles que le passage de SAW à GMAW ou l'augmentation de l'épaisseur de la plaque au-delà de la plage du PQR) nécessitent une nouvelle qualification. Ignorer ces changements constitue un risque majeur dans la sidérurgie internationale, car cela peut invalider la garantie structurelle.
6. Liste de contrôle d'audit technique pour la documentation de soudage
Le PQR prend-il en charge la qualité du matériau (par exemple, Q355B par rapport à ASTM A572 Gr.50) ?
La plage d'épaisseur du WPS est-elle prise en charge par le PQR ?
L'enregistrement WPQ correspond-il à la position spécifique (1G, 2G, 3G, 4G) ?
Les consommables de soudage (électrodes/fils) sont-ils traçables jusqu'à un MTC ?
L'« apport thermique » est-il calculé et surveillé pour l'acier à haute résistance ?
💡 Recommandations d'actions stratégiques pour Sunrise
1.Matrice de qualification consolidée: Mappez tous les PQR existants par rapport aux exigences AISC et Eurocode pour fournir aux clients un rapport instantané de « préparation à la conformité » pendant la phase de demande d'offre.
2. Traçabilité des-codes QR numériques : associez chaque marque de pièce de soudure critique-au WPS spécifique et à l'ID du soudeur via des codes QR sur le composant, permettant ainsi aux ingénieurs du site de vérifier la qualité en-temps réel.
3. Visualisation de la carte de soudure: Pour les projets de 500 tonnes, fournir une « Carte de soudure » 3D indiquant les emplacements CND et les WPS correspondants, réduisant considérablement le cycle RFI lors de l'approbation technique.


